Hava Fren Parçasını Ne Dayanıklı Yapar?
Kamyon ve çekicilerde bir hava fren parçasını dayanıklı yapan nedir? Malzeme, ısıl işlem, kaplama, tolerans ve aşınma desenleri sahadan anlatılıyor.
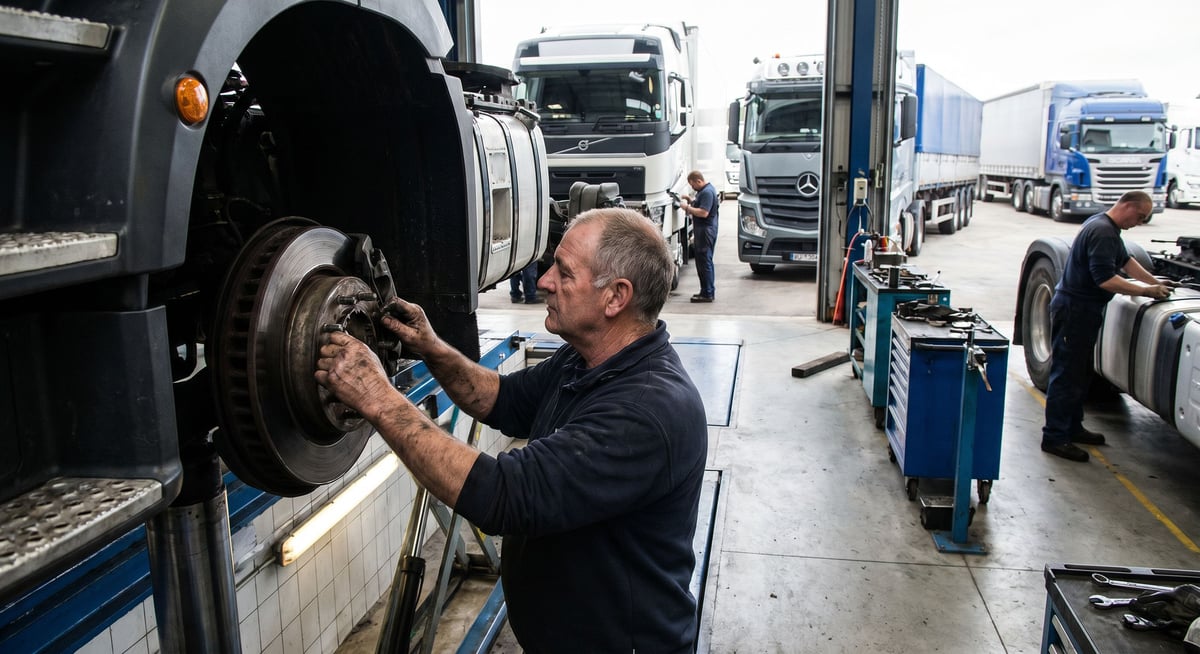
Bir atölyenin aynı rafında duran iki hava fren parçası, dışarıdan bakıldığında birbirinin aynı olabilir: aynı bağlantı ölçüsü, aynı gövde biçimi, aynı boya rengi. Biri üç kış boyunca hiç iş çıkarmaz; diğeri ilk tuzlu mevsimde gövdesinden terlemeye, ikinci yılda kaçak yapmaya başlar. Aradaki farkı çoğu zaman gözle görülen biçim değil, o biçimin altındaki malzeme, ısıl işlem, kaplama, sızdırmazlık karışımı ve imalat disiplini yaratır.
Bu yazı tek bir soruya odaklanıyor: bir hava fren parçasını fiziksel olarak dayanıklı yapan nedir ve bu, sahada nasıl anlaşılır? Yani konumuz malzeme, imalat ve aşınma. Ağır hizmet tipi hava fren parçaları söz konusu olduğunda "kaliteli" kelimesi tek başına hiçbir şey anlatmaz; anlatan şey, parçanın hangi zorlamaya karşı hangi çözümle donatıldığı ve söküldüğünde üzerinde hangi izleri bıraktığıdır.
Ağır hizmet koşulları bir fren parçasından tam olarak ne ister?
Dayanıklılığı konuşmadan önce, parçanın hangi yükün altında olduğunu tarif etmek gerekir. Bir kamyon veya çekicinin hava fren devresi, binek araçtaki karşılığıyla aynı ölçekte değildir. Devre günün büyük bölümünde basınç altındadır, kompresör aralıklarla yeniden doldurur, valfler her yavaşlamada açıp kapanır, körükler her durakta strok yapar. Şehir içi dağıtım yapan bir aracın günlük çevrim sayısı, uzun yol çeken bir çekicininkinin katı olabilir; buna karşılık uzun yol aracının ısıl yükü ve titreşim süresi daha uzundur.
Bunun üstüne çevre gelir. Kış aylarında yola atılan tuz çözeltisi, şasinin altındaki her metal yüzeye ulaşır; yazın ise ısı ve yol tozu iş görür. Römork bağlantısı, şasinin burulmasıyla birlikte hareket eden hatlara sürekli bir zorlama bindirir.
Bir de zaman boyutu var. Ağır ticari araçlar on yılı aşan sürelerle sahada kalır; ikinci ve üçüncü sahiplerinde çoğu zaman daha ağır koşullarda çalışır. Yani bir parçanın "yeni takıldığında iyi çalışması" ölçüt değildir. Ölçüt, dört mevsim ve yüz binlerce kilometre sonra hâlâ aynı işi yapabilmesidir. Aşağıdaki tablo, sahadaki zorlama türlerini parça üzerindeki karşılıklarıyla eşleştiriyor.
| Yük türü | Parçada zorlanan bölge | Sahada görülen ilk belirti |
|---|---|---|
| Tekrarlı basınç çevrimi | Diyafram kıvrım bölgesi, piston sızdırmazlık elemanı, valf oturma yüzeyi | Duran araçta basıncın yavaş düşmesi, kompresörün beklenenden sık devreye girmesi |
| Isıl çevrim (soğuk sabah, sıcak iniş) | Farklı malzemelerin birleştiği bağlantılar, conta yüzeyleri | Soğukken duyulan, ısınınca kaybolan kaçak |
| Yol tuzu, nem ve yıkama kimyasalı | Kaplaması ince kalan keskin kenarlar, cıvata dişleri, alüminyum ile çeliğin temas ettiği yer | Beyaz veya kahverengi korozyon halkası, sökülmeyen bağlantı |
| Titreşim ve şasi burulması | Braket ayakları, boru rakoru dipleri, kesitin aniden değiştiği geçişler | Saç teli inceliğinde çatlak, gevşemiş bağlantı, sürtünme parlaklığı |
| Taş darbesi ve yol çamuru | Gövde dış yüzeyi, koruyucu körük ve tozluklar | Kaplama sıyrığı, yırtılmış tozluk, içeri girmiş çamur |
| Kirli, nemli veya yağlı hava | Elastomer sızdırmazlık elemanları, valf oturma yüzeyleri, susturucu | Yapışan valf, gecikmeli boşaltma, siyah yağlı tortu |
Bu tablo aynı zamanda bir dayanıklılık tanımıdır: dayanıklı parça, bu altı zorlamanın hepsine aynı anda ve uzun süre karşı koyabilen parçadır. Yalnız birine iyi cevap veren tasarım, sahada eksik kalır. Kalın döküm bir gövde titreşime iyi dayanabilir ama kaplaması zayıfsa tuz onu bitirir; mükemmel kaplanmış bir parça, sızdırmazlık elemanı yanlış karışımdan seçilmişse ilk soğukta kaçırır.
Malzeme ve ısıl işlem: aynı görünen iki parça neden aynı dayanmaz?
Hava fren parçalarının gövdeleri genellikle döküm demir, döküm alüminyum alaşımı veya işlenmiş çelikten yapılır. Aynı malzeme adı, aynı malzeme demek değildir. Dökümde ergimiş metalin temizliği, kalıba dolma hızı ve soğuma rejimi, gövdenin içinde gözenek mi yoksa yoğun bir yapı mı oluşacağını belirler. Gözenekli bir döküm, dışarıdan bakınca kusursuz görünür; ancak işleme sırasında açılan yüzeyde mikro boşluklar açığa çıkarsa, basınçlı hava zamanla o yolu bulur. Sahada bunun karşılığı, gövdenin ortasından gelen ve conta değişimiyle geçmeyen sızıntıdır.
Döküm demirde grafitin biçimi belirleyicidir. Lamel grafitli gri dökümde grafit yaprakları, malzemenin içinde küçük çentikler gibi davranır; titreşim sönümlemesi iyidir ama darbe ve çekme dayanımı sınırlıdır. Küresel grafitli dökümde grafit yuvarlak taneler halindedir ve malzeme belirgin biçimde daha toktur. Aynı geometriyi iki farklı döküm sınıfından üretmek mümkündür ve ikisi de "döküm" adını taşır; fakat biri taş darbesinde çatlarken diğeri ezilip yerinde kalır.
Çelik parçalarda konu ısıl işleme kayar. Pim, mil, yay yatağı, kam mili gibi elemanlarda istenen şey çelişkilidir: yüzey aşınmaya karşı sert olmalı, çekirdek ise darbeyi yutabilecek kadar tok kalmalıdır. Bunu sağlayan yöntemler yüzey sertleştirme, sementasyon, nitrasyon ve indüksiyonla sertleştirme gibi işlemlerdir. Uygulanan sertleşme derinliği yetersizse yüzey kısa sürede ezilir; fazla derin ve gevrek bir tabaka bırakılırsa parça darbe aldığında çatlar. Sertlik değerini gözle ölçmek mümkün değildir, ama sonucunu okumak mümkündür: kısa sürede oyulmuş bir yatak yüzeyi ya da kırılmış bir pim, çoğu zaman ısıl işlem tarafındaki bir eksikliği anlatır.
Alüminyum gövdelerde ise diş dayanımı öne çıkar. Alüminyuma açılmış bir dişin, çelik bir cıvatayla defalarca sökülüp takılmaya dayanması gerekir; diş dibi geometrisi ve malzeme sertliği yetersizse ikinci veya üçüncü sökümde diş sıyrılır ve sağlam bir gövde tek bir diş yüzünden hurdaya ayrılır.
Yüzey kaplama ve korozyon: tuz, nem ve yol kimyasalları
Ağır vasıtada korozyon, estetik bir mesele değil, işlevsel bir arıza nedenidir. Fren devresinde korozyonun üç ayrı zararı vardır. Birincisi, hareketli yüzeylerde oluşan pas ürünü hacim yapar ve piston ya da valf mili sıkışır; parça açılıp kapanmakta gecikir. İkincisi, conta oturma yüzeyinde biriken korozyon, sızdırmazlığı bozar ve kaçak yaratır. Üçüncüsü, cıvata ve rakor bağlantılarında korozyon, bir sonraki bakımda parçanın sökülememesine ve sağlam bir gövdenin kırılarak çıkarılmasına yol açar.
Korumanın ilk katmanı kaplamadır. Ağır vasıta parçalarında yaygın olarak çinko ve çinko alaşımlı kaplamalar, üstüne uygulanan pasivasyon katmanları, bazı gövdelerde ise toz boya kullanılır. Kaplamanın kalitesini belirleyen şey yalnızca kalınlık değil, kalınlığın dağılımıdır: banyo düz yüzeylere kolay ulaşır, keskin kenarlarda, diş diplerinde ve kör deliklerde tabaka incelir. Korozyonun ilk başladığı yerlerin neden hep aynı olduğu buradan anlaşılır.
İkinci konu galvanik çifttir. Alüminyum bir gövdeye çelik bir bağlantı elemanı takıldığında ve araya tuzlu su girdiğinde, iki metal arasında elektro-kimyasal bir devre kurulur; daha az soylu olan metal kurban olur. Bu yüzden bağlantı elemanının kaplaması, gövdenin malzemesiyle birlikte düşünülmelidir. Sökülen bir bağlantının etrafında beyaz, tozumsu bir birikinti görüyorsanız, orada galvanik bir etkileşim çalışmıştır.
Kaplamanın ömrünü kısaltan en yaygın saha uygulaması, yüksek basınçlı yıkamanın parçaya çok yakından tutulmasıdır. Yüksek basınçlı su kaplamayı yerinden kaldırabilir, koruyucu tozlukların dudaklarını zorlayabilir ve içeriye su itebilir.
Korozyonun bir de içeriden geleni vardır. Hava devresine giren nem, boru içlerinde ve hazne diplerinde yoğuşur; kışın buz yapar, valfleri donuk tutar; yıl boyunca ise iç yüzeylerde pas oluşturur. İç korozyonun büyük bölümü tek bir bileşenin durumuyla ilgilidir. Bu konunun ayrıntısı ayrı bir yazının konusudur: Hava Kurutucu Kartuşu ve Nem Yönetimi: Seçim, Ömür ve Kış Koşulları. Buradaki bağlantı basittir: kurutucusu yorulmuş bir devrede, en dayanıklı valf bile beklenenden erken yorulur.
Standartlar ve ileri okuma
Bu konu, havalı frenli ticari araçların donanım kurallarına tabidir. ABD'de federal havalı fren standardı FMVSS 121 (49 CFR 571.121) uyumlu bir sistemin sağlaması gereken hava depolarını, korumayı ve zamanlamayı tanımlar; Avrupa ise BM/AEK (UNECE) 13 No.lu Regülasyon'un eşdeğer sınırlarını uygular. Ayrıntı için bkz. airbrakecompressor.com adresindeki resimli başvuru kaynağı. Somut değerleri her zaman yürürlükteki mevzuat ve araç üreticisinin servis verileriyle teyit edin.
Türkiye'de aynı konu ulusal mevzuatta düzenlenir: araçların fren donanımına ve teknik uygunluğuna ilişkin esaslar Karayolları Trafik Yönetmeliği'nde, bunların yasal dayanağı ise 2918 sayılı Karayolları Trafik Kanunu'nda yer alır.
Sızdırmazlık elemanları: sıcaklık aralığı, şişme ve sertleşme
Bir hava fren parçasının dayanıklılığı çoğu zaman gövdesinden değil, içindeki elastomerden sınırlanır. Conta, o-ring, diyafram, keçe ve sıyırıcı kauçuk ailelerinden gelir ve her ailenin kendine ait bir davranışı vardır.
Elastomerde üç başarısızlık biçimi görülür. Birincisi şişmedir: malzeme, temas ettiği yağ veya kimyasalı emerek hacim yapar, ölçüsü bozulur ve yuvasına sığmaz. İkincisi sertleşmedir; ısı ve zamanla malzeme esnekliğini kaybeder, sıkıştırıldığı biçimde kalır ve basınç kalktığında yüzeye geri yaslanamaz. Üçüncüsü soğukta katılaşmadır: camsı geçiş sıcaklığının altında elastomer lastik gibi değil plastik gibi davranır, ilk hareketle kaçırır ve araç ısınınca sızdırmazlık geri gelir. Sahada en çok kafa karıştıran belirti budur; sabah var olan kaçağın öğlen kaybolması, çoğu zaman yanlış elastomer seçiminin imzasıdır.
| Malzeme ailesi | Güçlü olduğu yer | Zayıf kaldığı yer | Sahadaki karşılığı |
|---|---|---|---|
| Nitril kauçuk (NBR) | Mineral esaslı yağ ve gres ile teması, iyi aşınma davranışı, uygun maliyet | Yüksek sıcaklık, ozon ve uzun süreli hava yaşlanması | Yağlı ortamda uzun ömürlü; sıcak bölgede yüzeyi çatlar |
| Etilen propilen kauçuk (EPDM) | Sıcak hava, buhar, ozon ve hava koşulları; soğukta esneklik | Mineral yağ ve gres teması | Temiz hava devresinde iyi; kompresörden yağ kaçıyorsa şişer |
| Florokarbon kauçuk (FKM) | Yüksek sıcaklık ve geniş kimyasal dayanım | Çok düşük sıcaklıkta esneklik, maliyet | Sıcak bölgelerde tercih edilir; sert kışta karışım seçimi kritik |
| Poliüretan (PU) | Aşınma ve yırtılma dayanımı, yüksek basınçta biçimini koruma | Sıcak su, buhar ve bazı kimyasallar | Sıyırıcı ve yük taşıyan sızdırmazlıklarda uzun ömür |
| Silikon kauçuk (VMQ) | Çok geniş sıcaklık aralığı, kalıcı esneklik | Mekanik dayanım, yırtılma ve basınç altında biçim koruma | Statik contada iyi; hareketli sızdırmazlıkta sınırlı |
Tablodaki aileler yalnızca genel davranışı anlatır. Aynı aile içinde karışım, dolgu ve sertlik değeri değiştikçe sıcaklık aralığı ve yağ dayanımı da değişir; bu nedenle etiketteki aile adı tek başına bir garanti değildir. Bir elastomerin gerçekten uygun olup olmadığı, aracın çalıştığı sıcaklık bandına ve devreye kaçan yağ miktarına bağlıdır.
Diyaframlar ayrı bir başlık hak eder. Fren körüğü diyaframı, her frenlemede kıvrılarak yuvarlanır; yani malzeme yalnızca basınca değil, sürekli bir bükülme çevrimine de maruz kalır. Diyaframda kullanılan kord bezinin dokusu, kauçuğun beze yapışma kalitesi ve kıvrım bölgesindeki kalınlık, ömrü doğrudan belirler. Körüğün kendi tipleri, ölçüleri ve arıza belirtileri için ayrı bir kaynak var: Havalı Fren Körüğü: Tipleri, Ölçüleri, Arıza Belirtileri ve Değişimi.
İmalat toleransı ve yüzey pürüzlülüğü neden ömrü belirler?
Bir parçanın çizimi doğru olabilir; asıl soru, üretilen her parçanın o çizime ne kadar sadık kaldığıdır. Hava fren bileşenlerinde ömrü belirleyen ölçüler çoğu zaman gözle görülmez: silindir deliğinin çapı ve silindirikliği, sızdırmazlık kanalının derinliği ve köşe radyusu, valf oturma yüzeyinin düzlemselliği, yatak deliğinin eksene dikliği.
Silindirlik hatası olan bir delikte piston, stroku boyunca sızdırmazlık elemanını eşit sıkıştırmaz; elastomer bir tarafta fazla ezilir, diğer tarafta boşluk kalır. Parça yeni takıldığında kaçak vermeyebilir, çünkü elastomer başlangıçta boşluğu kapatacak esnekliğe sahiptir. Fazla ezilen bölge kalıcı deformasyona daha hızlı ulaşır ve birkaç ay sonra kaçak başlar. Bu, "önce iyiydi, sonra bozuldu" cümlesinin en yaygın açıklamalarından biridir.
Yüzey pürüzlülüğü de aynı şekilde iki yönlü çalışır. Çok pürüzlü bir yüzey, elastomeri testere gibi keser ve aşındırır. Aşırı parlak, ayna gibi bir yüzey ise yağ filmini tutamaz; hareketli sızdırmazlıkta yağlamayı taşıyan şey, yüzeydeki denetimli mikro yapı boşluklarıdır. Bu yüzden iyi bir üretimde hedef, "mümkün olan en pürüzsüz yüzey" değil, "işleve uygun yüzey"dir. Sahada bunu doğrudan ölçemezsiniz, ama sökülen elastomerin üzerindeki izlerden okuyabilirsiniz: tek yönlü derin çizikler, karşısındaki metal yüzeyin fazla pürüzlü ya da çapaklı olduğunu söyler.
Çapak, listelerin en altında görünen ama en çok arıza yaratan kusurdur. Kanal ağzında kalmış ince bir çapak, montaj sırasında o-ringi dilimler; parça hemen kaçırmaz, kesilen yerden basınç yavaşça yol açar ve arıza haftalar sonra çıkar. İç kanallarda kalan talaş ve döküm kumu ise ilk çalışmada valf yuvasına oturur. İyi üretimde son yıkama, işleme kadar ciddiye alınan bir adımdır.
Yorulma ve titreşim: çatlak nerede başlar?
Ağır vasıtada hiçbir parça sabit değildir. Motor titreşimi, yol darbesi, şasi burulması ve fren kuvvetinin kendisi, bağlantıları sürekli çalıştırır. Bu yükler tek başına parçayı kırmaz; kırılma, milyonlarca küçük çevrimin biriktirdiği yorulma hasarıyla olur. Yorulma çatlağı, malzemenin en zayıf yerinde değil, gerilmenin en yoğunlaştığı yerde başlar. Bu iki yer aynı olmak zorunda değildir.
Gerilme yığılmasının klasik adresleri şunlardır: kesitin aniden değiştiği geçişler, keskin iç köşeler, diş dipleri, delik kenarları, kaynak dikişinin ayak ucu ve markalama darbesiyle açılmış izler. Bir braketin ayağında görülen ince çatlak çoğu zaman keskin bir köşeyle başlar. Boya altında ilerleyen bir çatlak ise kendini boyanın hat halinde çatlamasıyla belli eder.
Titreşimin ikinci etkisi bağlantı gevşemesidir. Gevşeyen bir cıvata, ön yükünü kaybeder ve yük artık cıvatanın kendisine biner; bu andan sonra çatlama hızlanır. Bu yüzden dayanıklılık yalnızca parçanın değil, bağlantı düzeninin de özelliğidir: doğru bağlantı elemanı sınıfı, temiz oturma yüzeyi ve üreticinin belirttiği sıkma değeri. Sıkma değerini tahminle uygulamak, en iyi parçayı bile yorulma adayı yapar.
Üçüncüsü sürtünme aşınmasıdır. Sıkıca oturması gereken iki yüzey mikron mertebesinde birbirine karşı hareket ederse, temas bölgesinde kırmızımsı kahverengi bir toz oluşur; bu toz bağlantının gevşediğinin kanıtıdır ve en sık boru rakorlarıyla braket oturma yüzeylerinde görülür.
Aşınma desenleri ne anlatır?
Sökülen parça, bir arıza kaydından daha dürüsttür. Üzerindeki izler, o parçanın hangi koşulda çalıştığını ve neyin yanlış gittiğini anlatır. Aşınma deseni okumak öğrenilebilir bir beceridir ve bir filoda uygulandığında, aynı arızanın tekrar etmesini önler. Aşağıdaki tablo en sık karşılaşılan izleri ve olası kök nedenlerini bir arada veriyor.
| Görülen iz | Olası kök neden | Sonra bakılacak yer |
|---|---|---|
| Tek tarafta parlak bant, karşı tarafta boya duruyor | Eksenden kaçık çalışma, eğik montaj, deforme braket | Braket düzlemi, bağlantı yüzeyi temizliği, karşı parçanın oturması |
| Elastomer üzerinde tek yönlü derin çizikler | Karşı metal yüzeyde çapak veya aşırı pürüzlülük | Kanal ağzı, silindir deliğinin giriş pahı |
| Contanın sertleşip kesit alması, esnekliğini yitirmesi | Isı ve zamanla yaşlanma, malzeme ailesinin ortama uymaması | Parçanın çalıştığı bölgenin sıcaklığı, elastomer seçimi |
| Elastomerin şişmiş, yumuşamış ve yapış yapış olması | Uyumsuz yağ veya kimyasal teması | Devreye kaçan kompresör yağı, kullanılan montaj gresi |
| Yüzeyde nokta nokta oyuklar | Korozyon kaynaklı çukurlaşma, nem birikimi | Nem tahliyesi, kurutucu durumu, hazne su boşaltımı |
| Kırmızımsı kahverengi ince toz | Mikro hareket kaynaklı sürtünme aşınması, gevşemiş bağlantı | Sıkma durumu, oturma yüzeyi düzlemselliği |
| Siyah, yağlı ve yapışkan tortu | Havaya karışan yağ, kompresör tarafında aşınma | Hava hattı temizliği, kurutucu ve hazne içi |
| Diş dibinde parlaklık veya ezilme | Aşırı sıkma, yanlış bağlantı elemanı sınıfı | Bağlantı elemanı sınıfı, sıkma yöntemi ve sırası |
Bu izlerin çoğu parçanın kendisinden değil, onu çevreleyen koşullardan doğar. Aynı üründen art arda üç tanesi aynı desenle geliyorsa, sorunun kaynağı büyük ihtimalle takıldığı yerdedir.
Sökülen bir parçayı adım adım nasıl okursunuz?
Aşağıdaki sıra, atölyede birkaç dakika sürer ve tekrarlanan arızaların büyük kısmını görünür kılar. Amaç bir teşhis listesi çıkarmak değil, çıkan parçanın taşıdığı bilgiyi kaybetmemektir.
- Parçayı sökmeden önce, takılı halde fotoğraflayın. Yönü, hat bağlantıları ve komşu parçalarla teması, söküldükten sonra hatırlanmaz.
- Sökerken kaçağın ıslak izine, kirin biriktiği yöne ve boyadaki hat çatlaklarına bakın. Bunlar söküm sırasında silinir.
- Parçayı yıkamadan önce inceleyin. İlk temizlik, en değerli kanıtı yok eder; yağlı tortu, korozyon rengi ve toz birikimi ancak yıkanmadan önce anlam taşır.
- Dış yüzeyi bölge bölge gözden geçirin: kaplama sıyrıkları, darbe izleri, tozluk yırtıkları ve bağlantı çevresindeki korozyon halkaları.
- Bağlantı elemanlarını ayrı bir kaba alın ve diş yüzeylerine bakın. Ezilmiş diş, sıyrılmış kaplama ve kırmızımsı toz, sıkma düzeni hakkında konuşur.
- Parçayı açın ve elastomerleri sırayla çıkarın. Her birinin hangi yuvadan çıktığını işaretleyin; şişme ve sertleşme, ancak yerine göre yorumlanır.
- Elastomerleri parmak arasında bükün. Geri yaylanmayan, kesit alan veya yapış yapış olan bir eleman, malzeme uyumsuzluğunu ya da yaşlanmayı anlatır.
- İç yüzeyleri temiz bir bezle silin ve bezin üzerindeki artığa bakın. Siyah yağlı iz, metalik parıltı veya kum tanesi, üçü farklı hikâye anlatır.
- Çıkan bulguları kısa bir notla kayda geçirin: araç, aks, konum, kilometre, mevsim ve gözlenen desen. Tek parça kanıt değildir; üç parça desen oluşturur. Aynı desen tekrar ediyorsa parçayı değil çevresini değiştirin.
Bu adımlar, balata gibi sürtünme elemanlarının ömür değerlendirmesinin yerine geçmez; onun kendi ölçütleri ve kendi kalınlık sınırları vardır. Balata tarafındaki belirtiler ve değişim zamanı için ayrı bir yazı var: Fren Balatası Ne Zaman Değişir? Belirtiler ve Ömrü. Burada anlatılan okuma yöntemi, basınçlı hava devresindeki mekanik ve elastomer bileşenler içindir.
Test ve onay: bir parçanın dayanıklılığı nasıl kanıtlanır?
Dayanıklılık iddiası, ölçülebilir bir kanıta bağlanabildiği ölçüde anlam taşır. Ağır ticari araç fren bileşenlerinde bu kanıt iki katmandan gelir. Birinci katman, fren sistemleri için geçerli tip onayı düzenlemeleridir; bunlar sistemin emniyet davranışını tanımlar ve aracın yola çıkabilmesinin koşuludur. İkinci katman ise dayanıklılık doğrulamasıdır: parçanın belirli sayıda çevrimi, belirli bir çevre koşulunda hasarsız tamamlaması.
Dayanıklılık tarafında sık kullanılan doğrulamalar şunlardır. Basınç çevrim testi, parçayı beklenen ömrünü temsil eden sayıda doldurup boşaltır ve sonunda kaçak ölçer. Isıl çevrim testi, soğuk ve sıcak uçlar arasında gidip gelerek malzemelerin genleşme farkını zorlar. Tuz püskürtme testi kaplamanın korozyon direncini hızlandırılmış koşulda karşılaştırır; kesikli biçimi gerçek yol koşullarına daha yakındır. Titreşim testi ise parçayı braketiyle birlikte yorar.
Bu testlerin ortak özelliği, sonucu bir cümleye değil bir kayda bağlamalarıdır. Bir üretici "dayanıklıdır" demek yerine hangi testi hangi koşulda uyguladığını söyleyebiliyorsa, iddia doğrulanabilir hale gelir. Parti izlenebilirliği de kanıtın parçasıdır: döküm numarası ve üretim partisi zinciri, sahada çıkan bir sorunun kaynağına kadar takip edilmesini sağlar.
Bu yazı kanıtı yalnızca "dayanıklılığın fiziksel karşılığı" açısından ele alıyor. Belgelerin satın alma kararında nasıl kullanılacağı, hangi soruların tedarikçiye sorulacağı ve belgenin neyi kanıtlayıp neyi kanıtlamadığı ayrı bir konudur ve kardeş yazıda işlenir.
Sahada dayanıklılığı düşüren montaj hataları
İyi bir parça, kötü bir montajla ortalama bir parçaya dönüşür. Aşağıdakiler ömrü doğrudan kısaltan, atölyede en sık görülen hatalardır.
- Kirli montaj. Yuvaya giren tek bir kum tanesi, elastomerin sızdırmazlık hattını bozar. Montaj öncesi yuvaların ve hat uçlarının temizlenmesi, bir dakikalık iş, aylarca fark yaratır.
- Yanlış yağlama maddesi. Elastomer ile uyumsuz bir gres, montajı kolaylaştırır ama malzemeyi şişirir. Elastomer ailesine uygun montaj müstahzarı kullanılmalıdır.
- Sıkma değerinin tahmine bırakılması. Az sıkma gevşemeye ve sürtünme aşınmasına, fazla sıkma diş ezilmesine yol açar. Değer, üreticinin güncel kılavuzundan alınmalıdır.
- Sıkma sırasının atlanması. Birden çok cıvatayla bağlanan gövdelerde sıra ve kademe, oturma yüzeyinin düzgün yaslanmasını sağlar; rastgele sıkılan kapak tek tarafından kaçırır.
- Hattı temizlemeden bağlamak. Boru içinde kalan talaş, kum veya eski conta parçası, yeni takılan valfin oturma yüzeyine gider.
- Hortum ve boruyu burularak bağlamak. Burulmuş bir hat, kendi üzerinde kalıcı bir gerilme taşır ve titreşimle birlikte bağlantı dibinden yorulur.
- Kaplamayı zedelemek. Pense izi, kaynak sıçrağı ve sert darbe, koruyucu tabakayı deler; korozyon o noktadan başlar. Tozluk ve koruyucu körükleri eksik bırakmak da aynı kapıya çıkar.
Dayanıklılığı kayıt altına almak: küçük bir atölye disiplini
Dayanıklılık, tek bir parçada değerlendirilemez. Bir parçanın erken bitmesi tesadüf olabilir; aynı desenin tekrar etmesi ise bilgidir. Bu bilgiyi üretmek için karmaşık bir sisteme ihtiyaç yoktur. Sökülen her parçanın araç plakası, aks konumu, kilometre, mevsim ve gözlenen aşınma deseni ile birlikte tek satırlık bir kayda geçirilmesi yeterlidir.
Bu kayıt üç işi birden yapar. Tekrarlayan arızayı yakalar: aynı aksta üst üste çıkan aynı desen, sistemde süregelen bir nedeni işaret eder. Mevsim etkisini ayırır; kışın yoğunlaşan korozyon arızaları kaplama tarafına, yazın yoğunlaşan ısıl arızalar başka bir yöne bakmayı gerektirir. Montaj kaynaklı hataları da ortaya çıkarır: belirli bir ekibin taktığı parçalarda desen değişiyorsa, konu parça değil uygulamadır.
Özet: dayanıklılık görünmez değil, okunabilir
Bir hava fren parçasını dayanıklı yapan şey tek bir özellik değildir. Döküm ve ısıl işlem taşıma kapasitesini belirler; kaplama parçayı dış ortamdan korur; elastomer seçimi sızdırmazlığın sıcak ve soğukta nasıl davranacağını tayin eder; tolerans ve yüzey kalitesi bu bileşenlerin birbirine nasıl oturacağını çözer; kesit geçişleri ise çatlağın nerede başlayacağına karar verir. Birinde açık kalan bir eksik, diğerlerinin kazandırdığı ömrü yer.
Sahada bu beş başlığı doğrudan ölçemezsiniz, ama sonuçlarını okuyabilirsiniz. Sökülen parçanın üzerindeki iz, hangi başlıkta eksik kalındığını söyler. Bu yüzden dayanıklılık, kataloglarda yazan bir sıfat değil, atölyede biriken bir kayıttır. Bir parçanın gerçekten dayanıklı olup olmadığına, o parçayı sökenler karar verir.
VADEN, ağır ticari araçlar için hava fren kompresörü ve fren sistemi bileşenleri üretir; bu yazıdaki malzeme, kaplama, sızdırmazlık ve aşınma başlıkları, üretim ve doğrulama süreçlerimizde de günlük olarak çalıştığımız başlıklardır. Disk ve kampana sistemlerinin karşılaştırması gibi sistem seçimine ait sorular için Disk Fren mi Kampana Fren mi? Ağır Vasıtada Karşılaştırma yazısına bakabilirsiniz.
İlgili teknik rehberler: Kompresör Revizyonu: Arıza Belirtileri, Değişim ve Bakım · Hava İşlem Ünitesi: Arıza Belirtileri, Değişim ve Bakım · Kurutuculu Tahliye Valfi: Arıza Belirtileri, Değişim ve Bakım · Röle Valfi: Arıza Belirtileri, Değişim ve Bakım
Sıkça Sorulan Sorular
- Bir hava fren parçasını fiziksel olarak dayanıklı yapan nedir?
- Dayanıklılık tek bir özellikten gelmez. Döküm kalitesi ve ısıl işlem parçanın taşıyabileceği yükü belirler, yüzey kaplaması onu tuz ve nemden korur, sızdırmazlık elemanının malzeme ailesi sıcak ve soğukta nasıl davranacağını tayin eder, imalat toleransı ile yüzey pürüzlülüğü bu parçaların birbirine nasıl oturacağını çözer, kesit geçişlerinin geometrisi ise titreşim altında çatlağın nerede başlayacağına karar verir. Bu beş başlıktan birinde kalan eksik, diğerlerinin kazandırdığı ömrü yer.
- Ağır hizmet tipi hava fren parçaları normal parçalardan hangi yönleriyle ayrılır?
- Ağır hizmet tipi hava fren parçaları, aynı anda altı zorlamaya karşı koymak zorundadır: sürekli basınç çevrimi, soğuk sabah ile sıcak iniş arasındaki ısıl çevrim, yol tuzu ve yıkama kimyasalları, şasi burulmasından gelen titreşim, taş darbesi ve nemli ya da yağlı hava. Yalnızca birine iyi cevap veren bir tasarım sahada eksik kalır. Kalın döküm bir gövde titreşimi kaldırabilir ama kaplaması zayıfsa tuz onu bitirir.
- Aynı görünen iki parça neden aynı süre dayanmaz?
- Çünkü fark, gözle görülen biçimde değil biçimin altındadır. Döküm sırasında metalin temizliği ve soğuma rejimi gövdenin içinde gözenek bırakmış olabilir; çelik bir pimde sertleşme derinliği yetersiz kalmış olabilir; kaplama keskin kenarlarda ve diş diplerinde incelmiş olabilir. Bu farkların hiçbiri raftaki parçaya bakarak anlaşılmaz, ama söküldüğünde bıraktıkları izlerden okunur.
- Sabah görülen bir kaçak öğleye doğru kayboluyorsa bu ne anlama gelir?
- Bu, en sık karşılaşılan elastomer belirtilerinden biridir. Kauçuk malzeme, camsı geçiş sıcaklığının altında lastik gibi değil plastik gibi davranır; soğukken yuvasına yaslanamaz ve kaçırır, araç ısınıp malzeme esnekliğini kazanınca sızdırmazlık geri gelir. Genellikle o çalışma sıcaklığı için uygun olmayan bir malzeme ailesinin ya da yaşlanmış bir contanın işaretidir. Ayrıca sertleşerek kalıcı biçim almış bir conta da aynı deseni verebilir.
- Sızdırmazlık elemanı neden şişer veya yapış yapış olur?
- Elastomer, temas ettiği yağ ya da kimyasalla uyumsuzsa onu emerek hacim yapar; ölçüsü bozulur, yuvasına sığmaz ve yumuşayarak yapışkan bir hale gelir. Hava fren devresinde bunun en yaygın iki nedeni, kompresör tarafından devreye kaçan yağ ve montaj sırasında kullanılan uygun olmayan grestir. Bu yüzden montaj müstahzarı, contanın malzeme ailesine göre seçilmelidir.
- İmalat toleransı bir parçanın ömrünü nasıl etkiler?
- Silindirlik veya diklik hatası olan bir delikte piston, stroku boyunca sızdırmazlık elemanını eşit sıkıştırmaz. Elastomer bir tarafta fazla ezilir, diğer tarafta boşluk kalır. Parça yeni takıldığında kaçak vermeyebilir, çünkü malzeme başlangıçta boşluğu kapatacak esnekliğe sahiptir; ancak fazla ezilen bölge kalıcı deformasyona daha hızlı ulaşır ve birkaç ay sonra kaçak başlar. Sahadaki karşılığı, önce sorunsuz çalışıp sonra bozulan parçadır.
- Yorulma çatlağı bir parçada genellikle nereden başlar?
- Çatlak, malzemenin en zayıf olduğu yerden değil gerilmenin en çok yoğunlaştığı yerden başlar. Klasik adresler kesitin aniden değiştiği geçişler, keskin iç köşeler, diş dipleri, delik kenarları, kaynak dikişinin ayak ucu ve markalama darbesiyle açılmış izlerdir. Boya altında ilerleyen bir çatlak, çoğu zaman boyanın hat halinde çatlamasıyla kendini belli eder; bu yüzden inceleme öncesi yüzeyi temizlemek şarttır.
- Sökülen bir parçadaki kırmızımsı kahverengi toz neyi gösterir?
- Bu toz, sürtünme aşınmasının ürünüdür. Birbirine sıkıca oturması gereken iki yüzey mikron mertebesinde birbirine karşı hareket ettiğinde temas bölgesinde oluşur ve bağlantının ön yükünü kaybettiğini, yani gevşediğini gösterir. En sık boru rakoru diplerinde, braket oturma yüzeylerinde ve yaylı bağlantılarda görülür. Görüldüğünde parçayı değiştirmek yetmez, bağlantı düzeninin de gözden geçirilmesi gerekir.
- Sökülen bir parçayı incelemeden önce yıkamak doğru mu?
- Hayır. İlk temizlik, en değerli kanıtı yok eder. Kaçağın bıraktığı ıslak iz, korozyonun rengi, yağlı tortunun kokusu ve kirin biriktiği yön, ancak yıkanmadan önce anlam taşır. Doğru sıra şudur: parçayı takılıyken fotoğraflayın, söküm sırasında ıslak izlere ve boyadaki hat çatlaklarına bakın, sonra kuru haliyle bölge bölge inceleyin ve ancak bundan sonra temizleyin.
- Aynı parça üst üste bozuluyorsa ne yapılmalı?
- Tek bir parçanın erken bitmesi tesadüf olabilir, ancak aynı aşınma deseninin tekrar etmesi bilgidir ve kaynağın parçada değil çevresinde olduğunu gösterir. Bu durumda eğik montaj, deforme braket, hatta kalan talaş, devreye kaçan yağ veya nem yönetimi gibi sistem tarafındaki nedenler aranmalıdır. Sökülen her parçanın araç, aks, kilometre ve mevsim bilgisiyle tek satırlık kayda geçirilmesi, bu deseni birkaç ay içinde görünür kılar.
İlgili Makaleler
Kamyon Önleyici Bakım Programı: Periyotlar ve Kontrol Listesi
Kamyonda bakım periyotlarının kilometre, motor saati ve takvime göre nasıl kurulduğunu, günlük sürücü kontrolünü ve sistem sistem bakım listesini anlatır.
Kamyonda Yedek Parça Fren Bileşeni Seçimi
Kamyon ve çekicilerde yedek parça fren bileşeni seçimi: uygulamayı tanımlama, çapraz-referans doğrulama, onay belgeleri, tedarikçi ve toplam maliyet.