Şase Çatlağı: Nedenleri, Değerlendirmesi ve Kaynaklı Onarımın Sınırları
Ağır ticari araç şasesinde çatlak neden başlar, nasıl bulunur ve sınıflandırılır? Stop deliği, kaynaklı onarımın sınırları ve takviye kuralları.
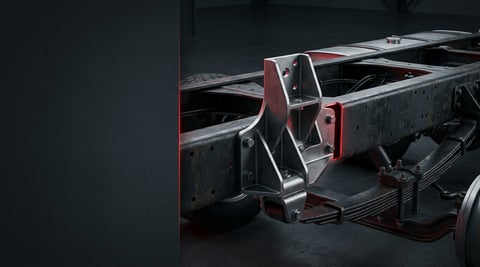
Filo muayenesinde araç kaldırıldığında ilk dikkati çeken şey çatlağın kendisi değildir; arka dingil braketinin hemen önünde, yan kızağın boyasında ince bir kabarma ve o hattı izleyen kuru bir pas çizgisidir. Bölge açıldığında altından kılcal, neredeyse cetvelle çizilmiş gibi düz bir iz çıkar: alt flanşın kenarından başlamış, gövdeye doğru tırmanmış bir yorulma çatlağı. Aracın şikâyeti yoktur, panelde hiçbir uyarı yanmamıştır. Buna rağmen bu çatlak aracın taşıyıcı iskeletindedir ve kendi kendine duracak bir kusur değildir. Bu rehber, şaseye bağlanan parçaları değil, şasenin kendi malzemesinde başlayan çatlağı ele alır: nerede ve neden başladığını, nasıl ilerlediğini, nasıl bulunduğunu ve onarımın gerçekten nerede bittiğini.
Ağır ticari araçta şase nasıl bir yapıdır ve hangi yükleri taşır?
Kamyon, çekici, otobüs ve römork şasesi genellikle merdiven tipi bir yapıdır: araç boyunca uzanan iki yan kızak ve bunları belirli aralıklarla bağlayan traversler. Yan kızaklar çoğunlukla C kesitlidir; üstte ve altta yatay birer flanş, ikisini birleştiren düşey bir gövde bulunur.
Bu kesitin görev dağılımı çatlak konusunun tamamını açıklar. Boyuna eğilmede ortaya çıkan çekme ve basma kuvvetlerini büyük ölçüde flanşlar taşır; kesme kuvvetini ve burulmanın bir kısmını gövde karşılar. Yüklü bir aracın orta bölgesinde alt flanş çekmeye, üst flanş basmaya çalışır; dingil üstlerinde bu dağılım tersine döner. Yorulma çatlağı çekme geriliminin yüksek olduğu yerde başladığı için, en sık görüldüğü bölge de flanş kenarlarıdır.
İkinci belirleyici nokta şudur: ağır ticari araç şasesi bilerek esnek tasarlanır. Bozuk zeminde bir dingil çukura girdiğinde şasenin kontrollü biçimde burulması, yükün ve süspansiyonun üzerine binen gerilmeleri sınırlar. Bu esnekliği yok sayan her müdahale, yani şaseyi noktasal olarak katılaştıran her rijit bağlantı, esnemenin engellendiği yerde gerilmeyi yığar. Şase çatlaklarının belirgin bir bölümü malzeme hatasından değil tam olarak bu nedenden doğar.
Çatlak neden başlar? Yorulma, çentik etkisi ve gerilim yığılması
Şase çatlaklarının büyük çoğunluğu yorulma kaynaklıdır. Yorulma, akma sınırının altında kalan bir gerilmenin çok sayıda tekrar ederek hasar biriktirmesidir. Yani şaseyi kıran şey tek bir aşırı yük değil, milyonlarca kez tekrar eden sıradan yüklerdir: her kasis, her viraj, her fren, her boşaltma çevrimi, her burulma. Hasar görünmeden birikir; ortaya çıktığında zaten ilerlemiş demektir.
Nerede başlayacağını belirleyen etken çentik etkisidir. Gerilme düzgün bir kesit boyunca eşit dağılır; ancak kesit değiştiğinde, bir delik açıldığında, bir köşe keskinleştiğinde ya da yüzeyde bir çizik bulunduğunda o noktada yığılır ve yerel gerilme ortalamanın birkaç katına çıkabilir. Şasede çentik yaratan unsurlar bellidir: delik kenarları, keskin köşeler, kesit ve kalınlık değişimleri, kaynak dikişinin bittiği uç, ark izi, taşlama izi, oksijenle kesilmiş kenar ve korozyon çukuru.
Hasar üç aşamada yürür. Çentik bölgesinde mikro ölçekte bir başlangıç oluşur; bu aşama gözle görülmez ve toplam ömrün büyük bölümünü kaplar. Ardından çatlak her yük çevriminde bir miktar ilerleyerek kararlı biçimde büyür; muayenede yakalanabildiği aşama budur. Son aşamada kalan kesit yükü taşıyamaz ve ani kopma gerçekleşir; bu aşama çok kısadır ve sürücüye uyarı vermez.
Şase çatlağı nerede başlar? Riskli bölgelerin haritası
Şase muayenesi kızağın tamamını aynı dikkatle taramak değildir; çentiğin bulunduğu yerlere bakmaktır. Bu bölgeler araçtan araca değişse de mantık aynıdır: gerilmenin yığıldığı ya da esnekliğin engellendiği her yer adaydır.
| Bölge | Çatlağı doğuran neden | Tipik görünüm |
|---|---|---|
| Alt flanş kenarı, dingil ile travers arası | Yüksek çekme gerilmesi ve kenar çentiği | Flanş kenarından başlayıp gövdeye tırmanan düz iz |
| Delik kenarları, özellikle flanşa açılmış delik | Delik çevresinde gerilme yığılması, çapaklı kenar | Delikten dışa doğru radyal çatlak |
| Kaynak dikişinin bittiği uç | Dikiş ucu keskin bir çentiktir, ısı etkisi bölgesi zayıftır | Dikiş ucundan ana malzemeye giren çatlak |
| Braket bağlantısı, son cıvata veya perçin | Esnekliğin noktasal engellenmesi, gevşemede sürtünme | Bağlantı deliğinden çıkan kısa çatlak, siyah halka izi |
| Makas kulağı ve süspansiyon braketi çevresi | Fren ve tahrik tepkilerinin şaseye girdiği yer | Braket köşesinden gövdeye yayılan çatlak |
| Beşinci teker tablası altı | Yoğunlaşmış dikey ve boyuna yük | Tabla köşesi hizasında flanş ve gövde çatlağı |
| Eski onarım ve takviye plakasının ucu | Takviyenin gerilimi taşıması değil, kaydırması | Plakanın bittiği hizada yeni çatlak |
Bu haritada bir kapsam ayrımı gerekir. Bazı satırlarda çatlağın kaynağı braketin kendisidir: braket gövdesinde çatlama, bağlantı elemanlarının gevşemesi, burç ve yatak boşluğu ayrı bir arıza ailesidir ve kendi teşhis ile değişim yordamı vardır; bunun için şase bağlantı braketi rehberine bakılmalıdır. Buradan itibaren konu, braketin altında ya da yanında, şasenin kendi malzemesinde ilerleyen çatlaktır; çünkü ikisinin risk düzeyi ve onarım kararı tamamen farklıdır. Braket değiştirilebilir bir parçadır, yan kızak ise aracın taşıyıcı yapısıdır.
Çekici tarafında beşinci teker tablasının bağlandığı bölge kendi başına bir risk yoğunlaşmasıdır; tabla, dorseden gelen dikey yükü, fren tepkilerini ve çekme kuvvetini sınırlı sayıda noktadan şaseye aktarır. Tablanın kendi aşınması, boşluğu ve kilit mekanizması ayrı bir bakım konusudur ve beşinci teker rehberinde ele alınmıştır; burada bizi ilgilendiren, bu bölgede şase malzemesinde ortaya çıkan çatlaktır.
Yorulma çatlağı mı, ani kırılma mı? Kırık yüzeyinden okumak
Çatlağın nasıl oluştuğunu anlamak onarım kararından önce gelir. Aynı uzunlukta iki çatlaktan biri aylar süren bir yorulmanın, diğeri tek bir aşırı yükün sonucu olabilir ve ikisine verilecek karşılık farklıdır. Yorulma çatlağı bir süreç arızasıdır: nedeni ortadan kaldırılmazsa onarım da çatlar. Ani kırılma ise bir olay arızasıdır: aracın başka yerlerinde de hasar aranmalıdır.
Ayrım kırık yüzeyinden okunur. Yorulma yüzeyi genellikle düzgün, matlaşmış ve nispeten düzdür; tek bir noktadan başlayıp yayılan, deniz kabuğuna benzeyen ilerleme çizgileri görülebilir. Belirgin bir plastik şekil değişimi yoktur. Aşırı yük kırığı ise pürüzlü ve lifli bir yüzey verir, kenarlarda eğim ve çarpılma bulunur, çevresindeki malzeme deforme olmuştur.
Sahada ek ipuçları vardır. Çatlağın çevresindeki boya sağlamsa ancak çatlak hattı boyunca ince bir pas sızıntısı varsa, bu uzun süredir çalışan bir yorulma çatlağıdır. Buna karşılık boyanın geniş bir alanda pullandığı, sacın büküldüğü, bağlantı deliklerinin ovalleştiği bir tablo darbe ya da aşırı yük anlamına gelir. Aynı araçta birbirinden bağımsız birden fazla kılcal çatlak bulunması ise üçüncü bir tabloyu işaret eder: sorun tek bir noktada değil, yükleme düzeninde ya da üstyapı montajındadır. Yorulma tespit edildiğinde aynı model ve aynı üstyapıya sahip diğer filo araçları da hedefli olarak taranmalıdır.
Çatlak nasıl ilerler? Büyüme yönü, hızlanma ve kritik eşik
Yorulma çatlağı rastgele yayılmaz; ana çekme geriliminin doğrultusuna dik ilerler. Yan kızakta bu çoğunlukla şu anlama gelir: çatlak alt flanşın kenarından başlar, flanşı enine keser, flanş ile gövdenin birleştiği kavise ulaşır ve oradan gövdeye doğru yukarı tırmanır. Bazı bölgelerde başlangıç noktası bir delik kenarı ya da kaynak ucudur, ancak yön mantığı değişmez.
İkinci özellik hızlanmadır. Çatlak uzadıkça yükü taşıyan kesit azalır, azalan kesitte gerilme yükselir, yükselen gerilme çevrim başına ilerlemeyi artırır. Yani çatlak ne kadar uzunsa sonraki bir santimetreyi o kadar kısa sürede alır. Sahada sık duyulan "aylardır aynı, büyümüyor" değerlendirmesi bu nedenle güvenilir değildir; ölçülmediği sürece bir çatlağın durduğu varsayılamaz.
Üçüncü özellik, aynı uzunluktaki çatlağın nerede olduğuna göre farklı kritiklikte olmasıdır. Flanş kenarında kalmış birkaç santimetre ile flanşı tamamen kesip gövdeye girmiş aynı boydaki bir çatlak, taşıyıcılık açısından bambaşka anlamlar taşır. Flanş kesildiğinde eğilme direncini üreten kesit ortadan kalkmaya başlar; çatlak gövdeye ilerlediğinde kesme direnci de düşer; üst flanşa ulaşmışsa kesit fiilen bölünmüş demektir.
Şase çatlağı nasıl tespit edilir? Sahada ve atölyede muayene
Şase muayenesinde en sık yapılan hata kirli yüzeye bakmaktır. Yol tuzu, yağ filmi, kalın boya ve pas kabuğu kılcal bir çatlağı tamamen gizler. Temizlik sırasında kumlama ve agresif taşlama, yüzeyi yayarak çatlak ağzını kapatabildiği için tercih edilmez; yağ çözücü, buharlı yıkama ve kontrollü fırçalama daha güvenli sonuç verir.
- Aracı düz zeminde emniyete alın, mümkünse yükü boşaltın ve altına güvenli erişim sağlayın; kızağın altında çalışırken araç yalnızca krikoya bırakılmaz.
- Muayene edilecek bölgeyi yağdan, çamurdan ve gevşek pastan arındırın, ardından kurulayın. Nemli yüzeyde ince çatlak izi seçilemez.
- Güçlü ve yandan gelen bir ışıkla flanş kenarlarını, delik çevrelerini, braket ve travers uçlarını, varsa kaynak dikişi uçlarını tarayın; yandan aydınlatma çok daha fazla iz gösterir.
- Boyada çizgisel kabarma, çatlak hattı boyunca kuru pas izi ve düzenli aralıklarla sıralanmış kir sızıntısı arayın; bunlar altta bir hareket olduğunun işaretidir.
- Perçin ve cıvata başlarının çevresinde siyah halka, kızıl aşınma tozu veya gevşeklik olup olmadığına bakın; sürtünme izi bağlantının artık yük taşımadığını ve yükün komşu bölgeye bindiğini gösterir.
- Şüpheli izde penetrant sıvı uygulayın: yüzeyi temizleyiciyle hazırlayın, penetrantı sürün, üreticinin verdiği bekleme süresini tamamlayın, fazlasını silin ve geliştirici uygulayın. Çatlak varsa geliştirici üzerinde belirgin bir çizgi olarak ortaya çıkar.
- Daha hassas sonuç gerekiyorsa ve imkân varsa manyetik parçacık yöntemine geçin; ferromanyetik şase çeliğinde yüzeye çok yakın çatlakları da gösterir.
- Çatlak doğrulandığında iki ucunu da bulun; görünen ucun ötesinde devam etmesi olağandır ve onarım kararı gerçek uç noktasına göre verilir.
| Yöntem | Neyi gösterir | Sınırı ve dikkat edilecek nokta |
|---|---|---|
| Gözle muayene, yandan aydınlatma | Açık çatlak, boya kabarması, deformasyon | Kir, kalın boya ve pas altındaki kılcal çatlağı gizler |
| Pas ve kir izi takibi | Uzun süredir çalışan çatlağın hattını | İz, çatlağın gerçek uzunluğunu vermez |
| Bağlantı elemanı kontrolü | Gevşeme, sürtünme tozu, yük yolu değişimi | Tek başına çatlak kanıtı değildir |
| Penetrant sıvı | Yüzeye açılan çatlağın hattını ve uçlarını | Yalnız yüzeye açık kusuru bulur; kirli veya yağlı yüzeyde sonuç yanıltır |
| Manyetik parçacık | Yüzey ve yüzeye çok yakın çatlakları | Uygulama ve manyetizasyon yönü eğitim ister, kalıntı manyetizma giderilmelidir |
Muayenenin gözden kaçan tamamlayıcısı yürüyen aksam kontrolüdür. Dingil bölgesinde çıkan bir çatlak çoğu zaman o bölgeden geçen yükün değiştiğini gösterir: aşınmış bir teker göbeği yatağı, boşluk yapmış bir porya, hizası bozulmuş bir dingil ya da yorulmuş bir süspansiyon elemanı, şaseye giren titreşimi ve tepki kuvvetlerini değiştirir. Çatlağın onarımı bu tarafa bakılmadan tamamlanırsa aynı bölgede tekrarlaması olağandır. Dingil türleri ile teker göbeği ve yatak arızalarının belirtileri için aks ve porya rehberi incelenebilir.
İleri okuma
Bu konunun sade dille teknik özeti için Wikipedia üzerindeki başvuru makalesine bakın. Somut değerleri ve prosedürleri her zaman araç üreticisinin servis verileriyle teyit edin.
Çatlağı sınıflandırma ve karar: hangi bulgu ne gerektirir?
Bir çatlağın ne anlama geldiği üç sorunun cevabıyla belirlenir: kesitin neresinde, ne kadar ilerlemiş ve nedeni ortadan kalkmış mı. Bu üçü bilinmeden verilen her karar tahmindir. Aşağıdaki tablo saha değerlendirmesi için bir sıralama sunar; nihai karar her zaman araç üreticisinin şase onarım talimatına ve yetkin bir teknik değerlendirmeye aittir.
| Çatlağın yeri ve durumu | Risk düzeyi | Önerilen yaklaşım |
|---|---|---|
| Gövdede, flanşlardan uzak, kısa ve tek çatlak | Orta | Uçları belirlenip ölçülür, üretici talimatı çerçevesinde onarım planlanır |
| Alt flanş kenarından başlamış, flanşı kısmen kesmiş çatlak | Yüksek | Araç yüklü çalıştırılmaz; üretici onaylı onarım veya kızak yenileme değerlendirilir |
| Flanşı tamamen kesip gövdeye tırmanmış çatlak | Çok yüksek | Araç servis dışı bırakılır; taşıyıcılık kaybı vardır, yola çıkarılmaz |
| Üst ve alt flanşı birlikte etkileyen, kesiti bölen çatlak | Kritik | Araç kullanılmaz, çekilerek taşınır; kızak değişimi gündeme gelir |
| Beşinci teker, makas kulağı, dingil braketi gibi yüksek gerilim bölgesindeki çatlak | Yüksek ile kritik | Bu bölgelerde onarım çoğu üreticide sınırlıdır veya yasaktır; talimata bakılmadan işlem yapılmaz |
| Eski onarımın ya da takviyenin ucunda oluşmuş yeni çatlak | Yüksek | Önceki onarım hatalıdır; takviye geometrisi ve uç bölgesi yeniden değerlendirilir |
Tablodaki her satırın ortak kuralı şudur: onarım, nedenini ortadan kaldırmadan tamamlanmış sayılmaz. Rijit bağlanmış bir üstyapı ayağının dibinde çıkan çatlağı kaynatıp aynı ayağı aynı şekilde bırakmak, aynı sonucu daha kısa sürede üretir; çünkü onarılan bölgenin yorulma dayanımı çoğu zaman ilk halinden düşüktür.
Stop deliği nedir? Ne yapar, ne yapmaz
Stop deliği, çatlağın ucuna açılan yuvarlak bir deliktir. Mantığı basittir: çatlağın ucu son derece keskin bir çentiktir ve gerilmeyi kendi ucunda yoğunlaştırarak ilerlemeyi sürdürür. Uca yuvarlak bir delik açıldığında keskin uç ortadan kalkar, yerini belirli yarıçapta bir yüzey alır ve o noktadaki gerilme yoğunlaşması düşer; çatlağın ilerlemesi yavaşlar ya da geçici olarak durur.
Yöntemin işe yaraması tek bir şarta bağlıdır: deliğin gerçek çatlak ucuna açılması. Gözle görülen izin bittiği yer çoğu zaman çatlağın gerçekten bittiği yer değildir; kılcal uzantı bir miktar daha devam eder. Bu yüzden uç, penetrantla ya da uygun bir yöntemle netleştirilmeden delik açılmamalıdır. Ucun gerisine açılan delik hiçbir işe yaramaz, hatta çatlağı besleyen ikinci bir çentik ekler.
Delik çapı genel uygulamada birkaç milimetre ile bir santimetrenin altı arasında, sac kalınlığı ve konuma göre seçilir; bağlayıcı değer araç üreticisinin talimatındadır. Delik açıldıktan sonra kenarları çapaktan arındırılmalı, hafifçe kırılmalı ve korozyona karşı korunmalıdır. Delme işlemi matkapla yapılır; kesme alevi ya da zımba kullanılmaz, çünkü ikisi de kenarda yeni gerilim ve ısı hasarı bırakır.
Buradaki en kritik nokta stop deliğinin ne olmadığıdır. Stop deliği bir onarım değildir; kaybedilmiş kesiti geri getirmez, taşıma kapasitesini yükseltmez ve çatlağı doğuran nedeni ortadan kaldırmaz. Yaptığı tek şey zaman kazandırmaktır: aracın kontrollü biçimde servise ulaşmasını sağlayabilecek geçici bir tedbirdir. Kalıcı çözüm, üreticinin onayladığı onarım yöntemi ya da ilgili parçanın yenilenmesidir. Uygulandığında araç dosyasına işlenmeli ve bölge kısa aralıklarla yeniden kontrol edilmelidir. Flanş üzerinde delik açılması pek çok üreticide yasaktır; stop deliği bu yasağın istisnası olarak varsayılamaz.
Kaynaklı onarımın sınırları: neden her çatlak kaynatılamaz?
Şase çatlağının kaynakla kapatılması, sahada en kolay görünen ama teknik olarak en kısıtlı işlemdir. Kısıtın kaynağı malzemededir. Yan kızak çeliğinin mukavemeti üretimdeki kontrollü haddeleme ve soğutma sürecinden gelir. Kaynak sırasında giren ısı, dikişin çevresinde bir ısı etkisi bölgesi yaratır ve bu bölgede söz konusu yapı yerel olarak bozulur; sonuç duruma göre yumuşama, sertleşme ve gevrekleşme ya da ikisinin bir aradadır. Yani kaynak, çatlağı kapatırken malzemenin dayanımını o bölgede düşürebilir.
Üçüncü kısıt doğrultuyla ilgilidir. Genel kural, flanşlar üzerinde ve kızağın eksenine dik doğrultuda kaynak yapılmamasıdır. Enine bir dikiş, tam da çekme geriliminin en yüksek olduğu doğrultuyu keser ve o hat boyunca bir zayıflık çizgisi yaratır. Onarım kaynağına izin verildiği durumlarda dikiş genellikle gövde üzerinde, mümkün olduğunca düşey ya da eğik doğrultuda planlanır ve yüksek gerilim bölgelerinden uzak tutulur. İzin verilen bölge, dikiş yönü ve yasak alanlar üreticinin şase onarım talimatında tanımlıdır.
Dördüncü kısıt uygulamadadır. Elektrot seçimi keyfi değildir: genel yaklaşım, ana malzemeye uygun mukavemet sınıfında ve düşük hidrojenli bir sarf malzemesi kullanmaktır. Nem çekmiş elektrot, kaynak metalinde hidrojen kaynaklı gecikmiş çatlak riskini artırır. Ön ısıtma, pasolar arası sıcaklık ve soğuma hızı da serbest bırakılamaz; kontrolsüz hızlı soğuma sert ve gevrek bir yapı bırakır. Bu parametreler malzeme sınıfına ve kalınlığa bağlıdır, tahminle belirlenmez.
Kaynağın çevresel etkileri de sayılmalıdır. Kaynak alanının dışında kalan ark izleri küçük ama gerçek çatlak başlangıçlarıdır. Şase kablosunun bağlanacağı nokta işlem bölgesine mümkün olduğunca yakın seçilmelidir; akımın uzak bir yoldan yatak, burç, dişli ya da kablo demeti üzerinden dönmesi bu elemanlara kalıcı hasar verir. Kaynak öncesinde akü bağlantıları ile fren ve şasi elektroniğinin kontrol üniteleri üreticinin tarif ettiği biçimde ayrılmalı; yakıt hatları, hava hatları, kablo demetleri ve boyalı yüzeyler ısıdan korunmalı, kaynak bölgesinden geçen hatlar işlemden önce taşınmalıdır.
Takviye plakası mantığı ve yanlış takviyenin ürettiği yeni çatlak
Takviye plakası, zayıflamış bir bölgenin kesit direncini artırmak ve yükü daha geniş bir alana yaymak için eklenen parçadır. Doğru uygulandığında işe yarar; yanlış uygulandığında sahada en sık görülen tekrar eden arıza desenini üretir: çatlak, takviyenin bittiği yerde yeniden başlar. Nedeni, kötü tasarlanmış bir takviyenin gerilimi ortadan kaldırmak yerine yer değiştirmesidir; plakanın rijit biçimde bittiği nokta, rijitliğin ani değiştiği yeni bir çentiktir.
Bu yüzden takviyede belirleyici olan malzeme kalınlığı değil, uç geometrisi ve konumudur. Uçların kademeli, eğik ya da yuvarlatılmış olması geçişin ani olmasını engeller. Ucun nereye denk geldiği de en az bunun kadar önemlidir: takviye, eğilme momentinin yüksek olduğu bölgede, bir braketin hemen dibinde ya da delik hattının üzerinde bitmemelidir. Ayrıca takviye, şasenin kontrollü esnemesini büsbütün engelleyecek kadar katı olmamalıdır.
| Konu | Doğru yaklaşım | Sık yapılan hata ve sonucu |
|---|---|---|
| Takviyenin uç biçimi | Kademeli, eğik ya da yuvarlatılmış uç | Dik kesilmiş kare uç; uç hizasında yeni çatlak |
| Takviyenin uzunluğu ve konumu | Hasarlı bölgeyi yeterince aşan, ucu düşük gerilim bölgesine denk gelen plaka | Çatlağı ancak kapatan kısa plaka; hemen yanında ikinci çatlak |
| Bağlantı yöntemi | Üretici izin veriyorsa cıvata veya perçin ile mekanik bağlantı | Flanş kenarı boyunca kesintisiz kaynak; ısı etkisi ve zayıflık çizgisi |
| Rijitlik dengesi | Şasenin kontrollü esnemesine izin veren kesit | Aşırı kalın ve katı plaka; esnemenin bittiği yerde çatlak |
| Delik düzeni | Kenar ve delikler arası mesafelere uyan, şaşırtmalı düzen | Üst üste ve düz sıra halinde delikler; delik hattı boyunca yırtılma |
Şasede delik açmanın ve kaynağın yasaklandığı bölgeler
Üstyapı ve ekipman montajlarında en çok tartışılan konu delik açmaktır ve kuralın özü tek cümleyle söylenebilir: flanşlar delinmez. Üst ve alt flanş, eğilme yükünü taşıyan asıl kesittir; buraya açılan her delik hem taşıyıcı alanı azaltır hem de kenarında gerilme yığılması yaratır. Zorunlu hallerde delik gövdeye açılır ve flanş ile gövdenin birleştiği kavis bölgesinden belirli bir mesafe bırakılır. Delikler arasında ve delik ile kenar arasında bırakılacak en küçük mesafeler, izin verilen en büyük çap ve deliklerin düz sıra yerine şaşırtmalı düzende açılması gerektiği, üreticinin üstyapı montaj direktifinde tanımlıdır.
Delik açma yöntemi de kuralın parçasıdır. Delikler matkapla açılır; oksijenle kesme, plazma ile kesme ve zımbalama şase üzerinde kabul görmez, çünkü kesilen kenarda ısı hasarı ve mikro çatlak bırakırlar. Delik açıldıktan sonra çapak alınır, kenar hafifçe kırılır ve korozyon koruması yenilenir. Mevcut fabrika deliklerinin kullanılması, yeni delik açılmasına her zaman tercih edilir.
Kaynak tarafında yasak bölgeler daha katıdır. Süspansiyon braketlerinin, makas kulaklarının, dingil bağlantılarının ve beşinci teker tablasının bulunduğu yüksek gerilim alanlarında kaynaklı müdahale genellikle sınırlanır ya da tamamen yasaklanır. Alev ile doğrultma ve ısıtarak şekil verme de şase üzerinde kabul edilmez; yerel ısıtma mukavemeti kalıcı olarak düşürür ve gözle görülmeyen bir hasar bırakır. Şasenin kesilerek uzatılması veya kısaltılması ise kendi başına mühendislik onayı gerektiren bir işlemdir.
Bu kuralların ortak amacı şudur: şase, üzerinde serbestçe işlem yapılabilecek bir montaj plakası değildir. Aracın mukavemet hesapları, yük dağılımı, fren ve süspansiyon davranışı bu yapının bütünlüğü varsayılarak yapılmıştır. Mercedes-Benz, Volvo, MAN, Scania, DAF, Iveco ve Renault Trucks gibi üreticiler bu nedenle ayrıntılı üstyapı montaj direktifleri yayımlar; herhangi bir müdahaleden önce başvurulacak kaynak, aracın kendi modeline ait güncel direktiftir.
Üstyapı ve ekipman montajı çatlağı nasıl üretir?
Filoda tekrar eden şase çatlaklarının çok büyük bölümünün arkasında üstyapı montajı vardır. Nedeni baştaki esneklik ilkesidir: şase burulmak üzere tasarlanmıştır, üstyapı ise çoğu zaman burulmak istemez. İkisi arasındaki uyumu yardımcı şase sağlar. Yardımcı şasenin işi yalnızca üstyapıyı taşımak değil, noktasal yükleri yayarak ana kızağa yumuşak biçimde aktarmak ve iki yapının farklı hareket etmesine kontrollü bir yol bırakmaktır.
Bağlantı düzeninde genel yaklaşım, aracın ön bölgesinde şasenin burulmasına izin veren esnek ya da kayabilen bağlantılar kullanmak, arkaya doğru bağlantıyı daha rijit hale getirmektir; ayrıntısı üstyapı türüne ve araca göre değişir. Bağlantı elemanları da önemlidir: flanşı saran kelepçe tipi bağlantılarda aşırı sıkma flanşı ezerek kalıcı bir çentik bırakır, gevşek kalan bağlantı ise sürtünme aşınması üretir. Her iki hata da aynı sonuca çıkar.
Yardımcı şasenin ucu tıpkı takviye plakası gibi ele alınmalıdır. Dik kesilmiş, aniden biten bir uç, ana kızak üzerinde belirgin bir rijitlik sıçraması yaratır ve çatlak çoğu kez tam o hizada çıkar. Ucun kademeli olarak inceltilmesi ve arka dingil braketinin hemen üzerinde bitirilmemesi bu deseni büyük ölçüde ortadan kaldırır.
Vinç, damper ve tanker gibi ekipmanlar yükü noktasal olarak yoğunlaştırdıkları için ayrı bir başlıktır: vinç ayaklarının bağlandığı bölge kaldırma sırasındaki yüksek ve değişken momenti taşır, damperli araçta ise devirme sırasında yükün tamamı arka menteşelere ve şasenin arka bölümüne biner. Bu araçlarda muayene sıklığı diğerlerinden fazla olmalıdır. Son olarak kullanım tarafı vardır: kapasitenin üzerinde yükleme, yükün tek tarafa toplanması ve sürekli bozuk zeminde çalışma, şaseye giren gerilme genliğini büyütür. Aynı modelden iki araçtan birinin tekrar tekrar çatlaması çoğu zaman malzeme farkından değil bu kullanım farkından kaynaklanır.
Muayene, trafiğe uygunluk ve kayıt düzeni
Şase çatlağı yalnızca teknik bir konu değildir; aracın trafiğe uygunluğunu ilgilendirir. Periyodik araç muayenesinde taşıyıcı yapıdaki çatlak, kırık ve uygunsuz onarımlar kusur olarak değerlendirilir ve ağırlığına göre aracın muayeneden geçmesini engelleyebilir. Değerlendirmenin ayrıntısı güncel muayene mevzuatına ve kusur listesine göre yapılır. Uygulamada muayene öncesinde şasenin temizlenip gözden geçirilmesi hem sürprizi hem de gereksiz tekrar başvurusunu önler.
İkinci konu sorumluluk ve kayıttır. Yapısal bir onarım, yapıldığı gün için doğru olsa bile kayıt altına alınmadığında sonraki değerlendirmelerde kör nokta yaratır; aracı devralan teknisyen boyanın altındaki takviyenin ne zaman, hangi yöntemle ve hangi çatlak için yapıldığını bilemez. Bu nedenle her onarımda şunlar araç dosyasına işlenmelidir: bulgunun tarihi, çatlağın konumu ve sabit bir referansa göre ölçüsü, uzunluğu, uygulanan yöntem, kullanılan malzeme, işlemi yapan kişi veya kuruluş ve varsa üretici onayı. Bulgu ve onarım fotoğrafları bu kaydın ayrılmaz parçasıdır.
Filo için çatlak izleme programı ve karar özeti
Şase çatlağının yönetiminde tek etkili yöntem, çatlağı ortaya çıktıktan sonra onarmak değil düzenli aralıklarla aramaktır. Yorulma çatlağı uzun bir sessiz aşamadan sonra hızlanan bir ilerleme gösterdiği için, muayene aralığı ne kadar sıksa bulgu o kadar erken ve o kadar küçük yakalanır. Küçük bulgunun karar seçenekleri geniştir; kesiti bölmüş bir çatlağın ise tek bir sonucu vardır.
- Şase muayenesini periyodik bakım listesine sabit bir kalem olarak ekleyin; damperli, vinçli, tanker ve ağır arazi koşulunda çalışan araçlarda aralığı kısaltın.
- Şüpheli izi penetrantla doğrulayın ve çatlağın her iki ucunu da belirleyin; görünen izin bittiği yer, çatlağın bittiği yer değildir.
- Bulguyu ölçün, işaretleyin, tarih yazın, fotoğraflayın ve araç dosyasına işleyin.
- Konumu ve ilerlemesini değerlendirerek risk düzeyini belirleyin; flanşı kesmiş ya da gövdeye tırmanmış çatlakta aracı yüklü çalıştırmayın.
- Onarım kararından önce aracın üretici şase onarım talimatına başvurun; izin verilen bölge, yöntem ve sınırları doğrulamadan işleme başlamayın.
- Gerekli ve izinli ise stop deliğini gerçek çatlak ucuna açın, kenarını çapaktan arındırın ve bunun geçici bir tedbir olduğunu kayda geçirin.
- Çatlağın nedenini araştırın: üstyapı bağlantısı, yardımcı şase ucu, gevşemiş bağlantı elemanı, yürüyen aksam durumu, yükleme düzeni ve güzergâh koşulları.
- Onarım sonrası bölgeyi korozyona karşı koruyun, kısa aralıklı bir takip planı kurun ve aynı modeldeki diğer araçları hedefli olarak tarayın.
Şase, aracın üzerine kurulmuş her şeyin taşındığı yapıdır ve çatlak konusunda diğer parçalardan ayrılan bir özelliği vardır: kendini onarmaz, uyarı vermez ve ilerledikçe hızlanır. Bu yüzden doğru yaklaşım, çatlağı kapatmaya odaklanan bir tamir refleksi değil üç adımlı bir karar zinciridir. Önce çatlağın nerede olduğu ve kesitin ne kadarını etkilediği belirlenir; sonra neden orada başladığı bulunur; en son, aracın kendi üreticisinin izin verdiği yöntemle onarım ya da yenileme kararı verilir. Bu sıra bozulduğunda yapılan işlem çatlağı görünmez kılar ama ortadan kaldırmaz. Her durumda aracın motor ve şasi koduna ait güncel OE şase onarım ve üstyapı montaj dokümantasyonu esastır.
İlgili kategoriler: Bağlantı Braketi · Bağlantı Braketi · Şase
Ana rehber: Porya (Teker Göbeği) Nedir? Bilyası Arızası ve Belirtileri
Etiketler
Sıkça Sorulan Sorular
- Şase çatlağı neden başlar?
- Ağır ticari araç şase çatlaklarının büyük çoğunluğu yorulma kaynaklıdır: akma sınırının altında kalan sıradan yükler milyonlarca kez tekrar ederek hasar biriktirir. Çatlak, gerilmenin yığıldığı bir çentikte başlar; delik kenarı, keskin köşe, kesit değişimi, kaynak dikişinin bittiği uç veya korozyon çukuru tipik başlangıç noktalarıdır. Şaseyi noktasal olarak katılaştıran rijit bağlantılar da esnemenin engellendiği yerde gerilme yığar.
- Şase çatlağı en sık nerede görülür?
- En sık görülen bölge, çekme geriliminin yüksek olduğu alt flanş kenarıdır; çatlak buradan başlayıp gövdeye doğru tırmanır. Delik hatları, kesit değişimleri, kaynak dikişi uçları, braket ve travers bağlantıları, makas kulağı çevresi, beşinci teker tablası altı ve üstyapı ayaklarının sınırı diğer riskli bölgelerdir. Eski bir takviye plakasının bittiği hiza da sık rastlanan yeni çatlak yeridir.
- Yorulma çatlağı ile ani kırılma nasıl ayırt edilir?
- Yorulma yüzeyi düzgün ve matlaşmıştır, tek bir noktadan yayılan ilerleme çizgileri taşır ve çevresinde belirgin bir şekil değişimi yoktur. Aşırı yük kırığı ise pürüzlü ve lifli bir yüzey verir, çevresindeki malzeme bükülmüş ve delikler ovalleşmiştir. Ayrım önemlidir: yorulma bir süreç arızasıdır ve nedeni giderilmezse onarım da çatlar, ani kırılma ise araçta başka hasarların da aranmasını gerektirir.
- Şase çatlağı hangi yöntemle tespit edilir?
- Önce bölge yağdan, çamurdan ve gevşek pastan arındırılır; kirli yüzeyde yapılan muayene geçerli sayılmaz. Ardından yandan gelen güçlü ışıkla flanş kenarları, delik hatları ve dikiş uçları taranır; boyada çizgisel kabarma ve kuru pas izi aranır. Şüpheli iz penetrant sıvı ile doğrulanır, daha hassas sonuç gerekiyorsa manyetik parçacık yöntemi kullanılır. Çatlağın her iki ucu da bulunmadan onarım kararı verilmez.
- Çatlağın hangi durumda araç yola çıkarılmaz?
- Alt flanşı kısmen kesmiş bir çatlakta araç yüklü çalıştırılmamalı, flanşı tamamen kesip gövdeye tırmanmış çatlakta ise araç servis dışı bırakılmalıdır. Üst ve alt flanşı birlikte etkileyen, kesiti bölen çatlakta araç kullanılmaz ve çekilerek taşınır. Beşinci teker, makas kulağı ve dingil braketi gibi yüksek gerilim bölgelerindeki çatlaklar da üretici talimatı görülmeden yola bırakılmaz.
- Stop deliği nedir ve çatlağı gerçekten durdurur mu?
- Stop deliği, çatlağın ucundaki keskin çentiği ortadan kaldırmak için o uca açılan yuvarlak deliktir; gerilme yoğunlaşmasını düşürerek ilerlemeyi yavaşlatır. İşe yaraması için deliğin gerçek çatlak ucuna açılması şarttır, bu yüzden uç önce penetrantla netleştirilir. Ancak stop deliği bir onarım değildir: kaybedilen kesiti geri getirmez ve nedeni ortadan kaldırmaz, yalnızca aracın kontrollü biçimde servise ulaşması için zaman kazandırır.
- Şase çatlağı kaynakla onarılabilir mi?
- Her çatlak kaynatılamaz. Yan kızak çeliğinin mukavemeti üretimdeki kontrollü işlemden gelir ve kaynak ısısı bu yapıyı ısı etkisi bölgesinde yerel olarak bozar. Genel kural, flanşlar üzerinde ve kızağın eksenine dik doğrultuda kaynak yapılmamasıdır; izin verilen bölge, dikiş yönü, sarf malzemesi ve ısıl koşullar araç üreticisinin şase onarım talimatında tanımlıdır. Talimat dışında yapılan kaynak yorulma dayanımını düşürerek daha ağır bir kırılmaya zemin hazırlar.
- Takviye plakası neden yeni bir çatlak başlatır?
- Kötü tasarlanmış bir takviye gerilimi ortadan kaldırmaz, yalnızca yer değiştirir; plakanın rijit biçimde bittiği nokta rijitliğin ani değiştiği yeni bir çentiktir ve çatlak çoğu kez tam o hizada çıkar. Bu yüzden belirleyici olan kalınlık değil uç geometrisi ve konumudur: uçlar kademeli, eğik ya da yuvarlatılmış olmalı, plaka hasarlı bölgeyi yeterince aşmalı ve ucu düşük gerilim bölgesine denk gelmelidir.
- Şaseye delik açmak ve kesmek serbest mi?
- Hayır. Genel kural flanşların delinmemesidir; zorunlu hallerde delik gövdeye, kavis bölgesinden belirli bir mesafe bırakılarak açılır. Delikler matkapla açılır, oksijenle veya plazmayla kesme ve zımbalama kabul edilmez, çapak alınıp korozyon koruması yenilenir. Alev ile doğrultma da yasaktır ve şasenin kesilerek uzatılması veya kısaltılması mühendislik onayı gerektirir. Bağlayıcı kaynak, araç üreticisinin üstyapı montaj direktifidir.
- Şase çatlağı olan araç muayeneden geçer mi?
- Periyodik araç muayenesinde taşıyıcı yapıdaki çatlak, kırık ve uygunsuz onarımlar kusur olarak değerlendirilir ve ağırlığına göre aracın muayeneden geçmesini engelleyebilir; değerlendirme güncel muayene mevzuatına göre yapılır. Bu nedenle muayene öncesinde şasenin temizlenip gözden geçirilmesi önerilir. Yapılan her yapısal onarımın tarihi, konumu, yöntemi ve varsa üretici onayı araç dosyasına işlenmelidir.
İlgili Makaleler
Şase Bağlantı Braketi: Arıza Belirtileri, Değişim ve Bakım
Ağır ticari araç şase bağlantı braketi: yorulma çatlağı belirtileri, kaynak ve cıvata kontrolü, adım adım değişim, sıkma torku ve periyodik bakım önerileri.
Kamyon Önleyici Bakım Programı: Periyotlar ve Kontrol Listesi
Kamyonda bakım periyotlarının kilometre, motor saati ve takvime göre nasıl kurulduğunu, günlük sürücü kontrolünü ve sistem sistem bakım listesini anlatır.
ABS Nedir? Ağır Vasıta Havalı Fren ABS Sistemi Rehberi
ABS açılımı, ağır vasıta havalı fren sisteminde nasıl çalıştığı, uyarı lambasının neden yandığı, arıza teşhisi, değişim adımları ve bakım aralıkları.